2026-09-15 21:16:43 作者:网编
分类:文章
干机加工快二十年,摸过的钻床没有一百也有八十。
很多新手入行,甚至开了几年铣床车床的师傅,都觉得钻床不就是打个孔?有啥难的。
错大发了。
选钻床,别只看价格,先搞懂你要打啥孔
钻床的分类说多不多,说少不少,从最迷你的台钻,到能打十几米深孔的深孔钻,价格从几千到上百万不等,选错了,要么钱花了浪费,要么根本干不了活。
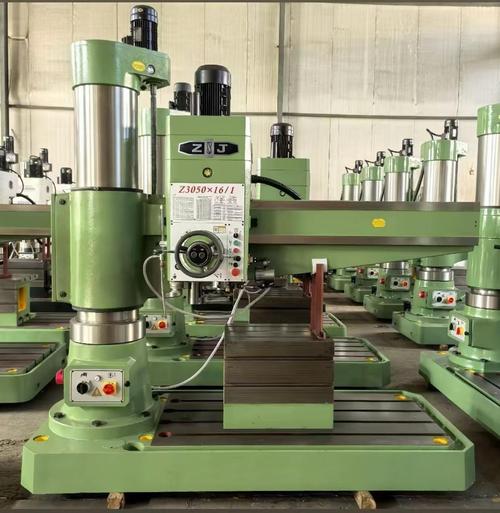 工厂车间四种常用钻床实物对比图
说实话,不同场景对应不同钻床,没什么好含糊的:
– 你是做小五金配件,批量打10mm以下的小孔,工件重量不超过几十公斤,台式钻床足够,便宜占地小,两三万就能拿下全新的,精度满足需求,完全没必要多花钱。
– 你是做模具、钢结构,工件重,要打十几到几十mm的大孔,那必须上摇臂钻床,摇臂能挪,不用动几百斤的工件,干活省一半力。
– 要是你专门做液压缸、石油钻杆这类长轴深孔,别犹豫,直接上专业深孔钻床,凑活用摇臂钻打,打出来孔歪,精度还不够,最后赔钱返工亏得更多。
问:我开小加工厂,偶尔接大活,能不能买台二手摇臂钻凑活用?
答:完全可以,但你得会挑。二手钻床别光看外表漆新不新,重点看两个地方:第一,测摇臂导轨间隙,拿百分表吸在主轴上,左右推动摇臂,间隙超过0.03mm的别碰,干起活来晃得你打孔偏出1mm都不稀奇。第二,挂上进刀走两分钟,听听主轴箱有没有不规则的异响,嘎吱嘎吱响的,大概率齿轮打齿了,回去修齿轮都得大几千,省那点买设备的钱全搭进去了。
钻床干活,那些要命的坑别乱踩
干了这么多年,见过太多因为嫌麻烦出的事,说出来都是血淋淋的教训。
最常见的就是装夹偷懒,小工件用手压着就敢开钻。我早年在国营厂见过一个学徒,就是图省事不夹,钻头勾住工件带了手,缝了十四针,落了个伤疤一辈子消不掉。
哪怕再小的工件,要么用平口钳夹紧,要么用压板压在工作台上,半分钟的事,犯不上玩命。
 机加工钻床工件正确装夹操作示意图
问:为啥我天天用钻床,钻出来的孔要么偏位,要么尺寸比要求大一圈?
答:百分之八十的情况,你漏了打中心样冲。别嫌打样冲麻烦,哪怕你划线划的再准,硬材料上钻头一开始肯定打滑,不打样冲定位,孔偏个0.2mm都是家常便饭。剩下百分之二十,就是你钻头磨歪了,两个主切削刃长度不一样,转起来就是偏心的,钻出来自然扩孔,磨完钻头拿卡尺量一下两个刃的长度,差个十几丝都不行,磨对了再用。
💡 给新手提个醒:钻不锈钢这类硬材料,一定要降转速,给足切削液。很多新手图快,用钻低碳钢的高转速转,进去十秒钻头就烧蓝废了,一天下来废十几个钻头,成本比买切削液贵多了,真犯不上。❗ 还有钻薄板的时候,把钻头磨成三尖形,中间尖先定位刺破,两个侧刃切边,钻出来的孔不拉毛不变形,试过你就知道有多好用。
钻床日常维护,用二十年还是五年,全看这里
 钻床日常维护,用二十年还是五年,全看这里
钻床是出了名的皮实耐造,但很多工厂的钻床三五年就精度废了,人家保养好的能用二三十年,差在哪?就差每天十几分钟的维护。
首先,每天下班,清干净工作台的铁屑,擦干净飞溅的切削液。别小看铁屑,掉进去导轨缝里,摇臂来回摇,用不了半年就把导轨磨出沟,之后打孔永远晃,精度直接没了,修都不好修。
其次,每周给丝杠、摇臂导轨加一次润滑油,主轴箱的齿轮油半年换一次。别用便宜的劣质机油,粘度不够润滑不好,齿轮磨损快,换一次油几百块,换一套主轴齿轮几千块,哪个划算一算就懂。
对吧。
我刚入行的时候,换钻头图快,拿大铁锤硬敲锥柄,没几次就把主轴锥孔砸出一个小坑,之后夹钻头永远夹不紧,打孔晃得离谱,最后换主轴花了我小半个月工资,懊恼了快俩月,这个坑记了二十年。
很多人说用了五六年的钻床精度下来了,是不是就得换设备?其实不用,先调主轴间隙,绝大多数钻床主轴端部都有调整锁紧螺母,松了锁母紧个十几丝,间隙就回来了,几十块钱的人工,就能把精度拉回来,根本没必要换设备。
干机加工这么久,越干越觉得,越是基础的设备,越见功夫。钻床看着简单,从选型到用到保养,处处都是门道,摸透了,它就能给你稳稳出活赚钱。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:钻床选型使用与维护:资深机加工人的干货总结
文章链接:https://zystgy.cn/a/59508