2026-09-15 18:21:43 作者:网编
分类:文章
干机械加工快二十年,第一次见水刀切割把100mm厚的钛合金切得整整齐齐,连毛刺都几乎没有的时候,我下巴都惊掉了。
那时候我还觉得,不就是高压喷水吗?能比锯片、激光好用?
结果打脸打得特别快。
为什么说水刀切割是工业领域的“万能选手”
说白了,水刀切割的核心,就是靠增压泵把水加压到几百兆帕,再混上石榴石这类磨料,从细小的喷嘴喷出来,靠冲击力切穿材料。
它最绝的一点,就是全程冷切割。
不会产生热变形,不会改变材料内部的金相结构,不会烧边,更不会让有涂层的材料起泡脱落。
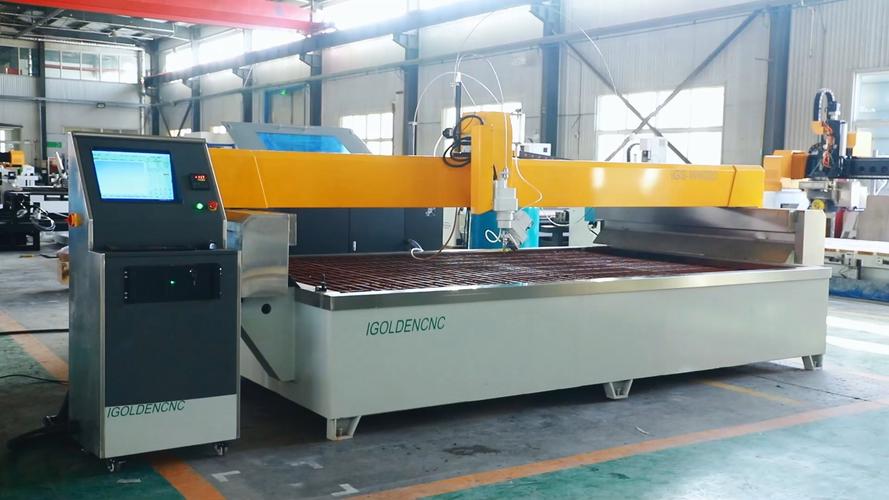 工业水刀切割机床加工现场图
从几个毫米厚的发泡硅胶、橡胶软材料,到几百毫米厚的装甲钢板、花岗岩、玻璃、陶瓷,哪怕是金刚石,水刀都能切。
不存在什么材料切不了的说法。
问:水刀切割精度真的比激光切割差很多吗?
答:早年国产低端水刀确实有这个毛病,走刀控制差,切口飘,精度上不去。现在主流品牌的五轴联动水刀,定位精度能做到±0.02mm,切20mm以内的常规板材,精度完全不输激光切割。而且激光切不动的高反光材料,比如厚紫铜、厚铝板,还有易燃易爆材料,水刀随便切,完全没风险。这点真的太香了!
水刀切割采购和使用,几个必须避的坑
很多刚上水刀的厂家,要么花了冤枉钱买了不需要的配置,要么就是用的时候不注意,后期成本高到离谱。
我给你捋几个最常见的坑:
💡 增压泵压力不是越高越好,但也不能凑活
如果你只是切10mm以内的软材料、普通钢材,200MPa到300MPa足够用,没必要多花几十万上400MPa的。但如果要切50mm以上的硬质合金、厚花岗岩,压力必须上400MPa,不然切不动不说,磨料消耗还会翻一倍,越用越亏。
❗ 别贪便宜用劣质磨料
我之前见过一个浙江的小加工厂,为了省成本,买了比市场价便宜一半的劣质石榴石,杂质多,颗粒不均匀,结果不到三个月堵了十几次喷嘴,换喷嘴加耽误生产,前前后后花了十几万,比省下来的磨料钱多了五六倍。真的亏到姥姥家。
问:小规模加工厂只做下料,要不要直接上五轴水刀?三轴的够用吗?
答:如果只做平面切割下料,不做坡口、斜切、异形工件加工,三轴水刀完全够用,能省几十万的设备成本,很香。但如果你要给航空航天、工程机械做配套,需要加工焊接坡口或者复杂曲面工件,直接上五轴,别想着后期人工补坡口,那个人工成本和精度误差,能把你赚的钱都亏进去。
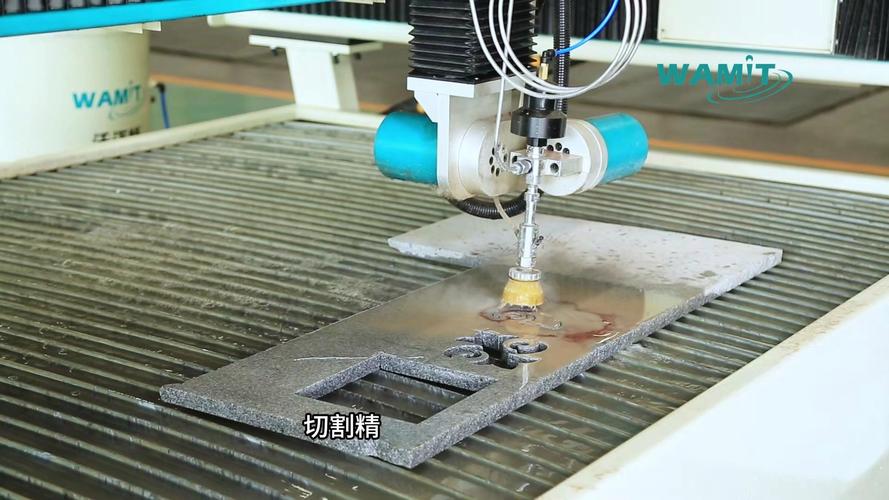 水刀切割不同材料加工成品对比图
还有一个小细节,喷嘴尽量选进口原装的?不对,现在很多国内做的硬质合金喷嘴,质量已经不输进口了,价格还便宜三分之一,完全可以替换。别迷信进口配件,能省就省。
那些你没注意到的水刀切割应用场景
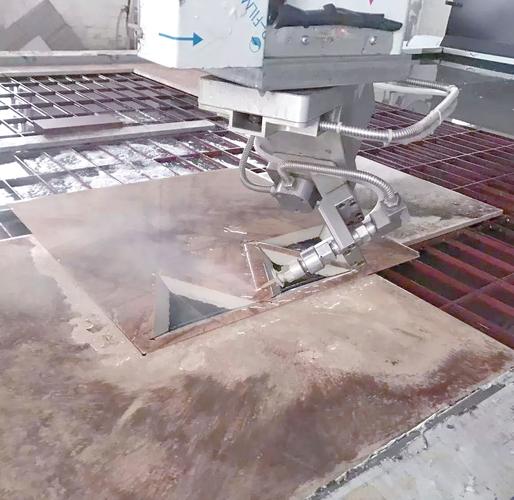 那些你没注意到的水刀切割应用场景
很多人对水刀的印象还停留在工厂切割金属石材,其实它早就渗透到很多你想不到的行业了。
比如说食品加工行业,用纯水水刀切割冻肉、蛋糕、奶酪,不用接触刀具,不会粘连,卫生标准高,切割还整齐,比传统刀具好用太多。
还有汽车报废拆解,水刀切割拆车架、拆发动机,不会产生火花,完全没有爆炸风险,比气割安全太多。
我之前接触过一个做特种防弹玻璃的客户,之前用金刚石锯片切割,十片崩边三片,合格率不到70%,换了水刀切割之后,合格率直接干到98%,光一年废品成本就省了八十多万。
说实话,很多工厂选型的时候,第一个想到的就是激光、等离子、锯片,完全把水刀给忘了,其实在很多特种加工场景,水刀就是降维打击,根本没有替代方案。
不过话说回来,水刀也不是完美的。切割薄的常规钢板,速度确实比激光慢,磨料消耗也是持续的运营成本,算下来单工件加工成本不一定比激光低。所以选工艺还是要看你的活是什么,不能盲目跟风上设备。
现在很多新出的水刀都带了磨料自动回收筛选系统,能把用过的磨料里还能用的颗粒筛出来重复用,大概能省三成的磨料成本,这个新技术对降本挺有用的,新采购设备可以优先考虑带这个功能的。
干加工这行这么久,最深的体会就是,没有最好的工艺,只有最适合的。水刀不是什么高大上的新玩意,但它偏偏能解决很多其他工艺解决不了的问题,够实用,就够了。
对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:水刀切割:被低估的冷切割工业利器
文章链接:https://zystgy.cn/a/59467