2026-09-15 17:57:42 作者:网编
分类:文章
上个月给城郊一个新开的钣金厂调设备,连泡三天,嗓子都哑了。全是新手踩的老坑。
我都快忘了,第一次碰等离子切割的时候,把电极装反,烧了整整一套耗材,小二百块没了。那时候心疼了三天。
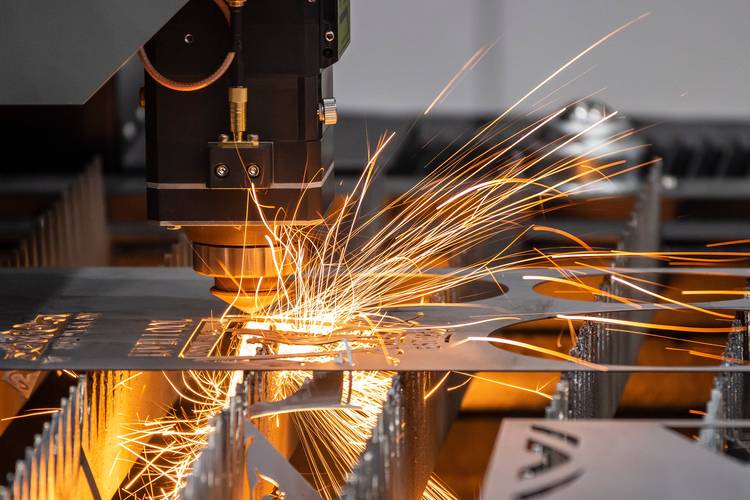 工厂车间等离子切割设备加工钣金现场
到底什么场景你才需要等离子切割?
很多小加工厂老板舍不得换设备,总说火焰切割能凑合用,切厚碳钢也没差。这话没错,但分活。
火焰切割只能烧碳钢,对吧?你切个不锈钢试试?切个铝合金试试?10mm以下的薄板,火焰切割切完那挂渣,能让你磨到下班都交不出活,公差直接偏出去好几个毫米,客户直接给你退单。
等离子切割靠的是高温等离子弧熔化金属,只要是导电金属,它都能切。速度还比火焰快一倍多,切薄板变形还小。
问:我厂子大部分单都是碳钢,有没有必要换等离子切割?
答:看你单的要求。如果都是20mm以上的钢结构粗活,公差要求放宽到3mm都没事,那火焰切割成本低,接着用没问题。如果接的是钣金零件、不锈钢装饰、铝制构件,公差要求1mm以内,那赶紧换。省下来的打磨工时,三个月就能赚回设备钱,算下来反而赚了。
问:空气等离子和水等离子选哪个?
答:大部分中小厂选空气等离子就行,成本低,不用额外配套,普通空压机就能用。水等离子切割精度更高,烟尘还少,就是成本高不少,对环境要求也高,要是你做高精度医疗零件或者对环保要求特别严再上,不然没必要。
新手最容易踩的等离子切割坑
我整理了五个最常见的,全是拿钱堆出来的经验:
❗ 耗材不匹配还硬装
很多图便宜买杂牌耗材,随便找个差不多的就往枪头上装。本来切2mm板要用1.1mm的割嘴,偏装个1.5mm的,割出来的缝歪歪扭扭,还容易断弧烧枪头,耗材换得比吃饭还勤,算下来花的钱比买正品原装还多。
💡 切割气压瞎调
很多人开机就用默认气压,从来不改。气压太高,弧发散,割缝还宽,浪费材料;气压太低,熔渣吹不走,挂渣粘得死死的,抠都抠不下来。
问:不同厚度的板,等离子切割气压一般调多少合适?
答:给你说我攒了十年的经验数,实际干活直接用,比死背说明书靠谱:1-6mm薄板,0.4-0.5MPa;6-15mm中板,0.5-0.6MPa;15mm以上厚板,0.6-0.8MPa。对了,阴雨天空气湿度大的时候,开工前先给空压机放半小时水,水分混进压缩空气里,烧电极烧割嘴速度快一倍。
❗ 起弧位置不对直接扎
很多新手图省事,直接从板材中间起弧下刀,薄板直接给你烧变形鼓包,厚板也容易留大疤。正确的做法是从板材边缘起弧,要是必须从中间下刀,先预打一个小透孔再沿着线切。
❗ 切割速度恒定不变
走刀全靠机床默认参数,直缝拐角一个速度。拐角不减速,百分百过烧,角直接给你烧圆了,公差直接飞了。直缝可以跑快点,拐角一定要降速,这个细节能帮你省好多返工的活。
❗ 从来不保养,坏了才修
每天干完活拍拍屁股就走,割炬里的熔渣从来不吹,电极上的溅渣从来不刮。等枪头堵了断弧了才想起拆修,本来能再用十次的耗材,三次就废了。每次干完活花两分钟吹一下,耗材寿命能延长三分之一,一年下来能省好几千。
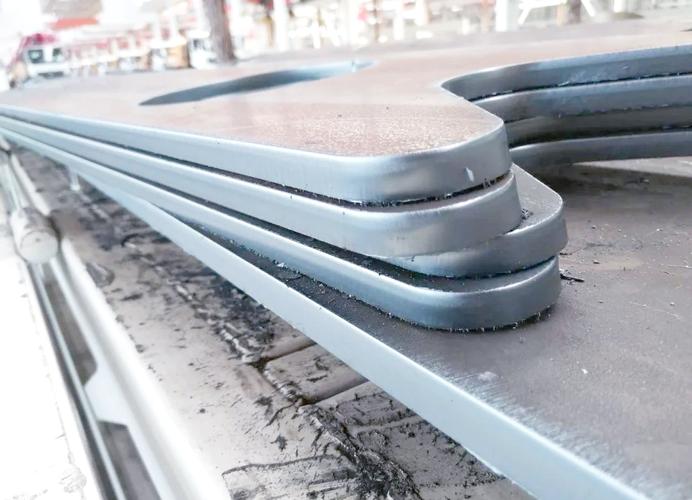 等离子切割不同厚度板材切割效果对比图
等离子切割真的越贵越好吗?
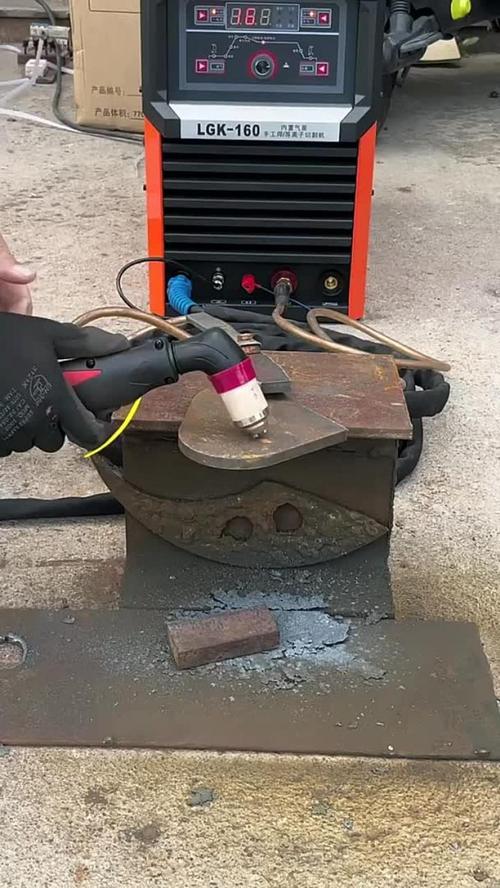 等离子切割真的越贵越好吗?
我见过太多刚创业的老板,上来就借钱买最高配的进口精细等离子,结果接的全是粗活,大材小用,每天心疼电费和折旧,唉。
说实话,现在国产等离子做的真不差。一万多的便携式国产等离子,切12mm不锈钢,比我十年前用的进口二手货还顺。满负荷干活,只要保养到位,用三五年都没毛病。
如果你每天八小时满负荷切15mm以上的厚板,预算够,那上进口电源没问题,稳定性确实更好,故障率低,适合大厂连续干活。但如果是中小加工厂,接散单多,厚度大多在20mm以下,国产完全够用,没必要花那两三倍的冤枉钱。
还有人问精细等离子和普通等离子选哪个?精细等离子割缝窄,挂渣少,公差能控制在0.2mm以内,适合做高精度的机械零件、钣金外观件。要是你只是做钢结构下料、普通构件加工,普通等离子足够了,能省一半钱。
干机械这行,从来没有最好的设备,只有最适合你活的设备。等离子切割也一样,摸清楚自己接的什么单,避开这些坑,够用就是最好的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:等离子切割:干钣金十年,我攒的干货和踩过的坑
文章链接:https://zystgy.cn/a/59445