2026-09-14 18:48:46 作者:网编
分类:文章
很多人一说起工业除尘,张口就是布袋除尘、静电除尘,提起旋风除尘,总说这是几十年前的老技术,早就该被淘汰了。
上个月我去苏南一家做精密铸件的工厂跑现场,人家新上的一万风量除尘线,第一道工序还是装的旋风除尘。厂长跟我说,用了快十年,前两年换了一次卸灰阀密封,其他啥毛病没有,运行电费连后段布袋除尘的四分之一都不到。
为什么很多产线第一道除尘必用旋风除尘
旋风除尘的原理说出来简单到不行:含尘气体从进风口切向进入筒体,绕着中心轴不停旋转,大颗粒粉尘因为离心力大,直接甩到筒壁,顺着重力掉去灰斗,干净一点的气体从中心排风管出去。
别嫌原理简单,对付大颗粒粉尘的效率,真的没话说。✅ 像五金打磨、矿石破碎、喷砂除锈、木工开料这些工序,粉尘里10μm以上的大颗粒占比超过六成,要是直接上后段的布袋或者静电除尘,这些硬邦邦的大颗粒分分钟磨破滤袋、击穿极板,不到三个月就得换核心配件,成本根本扛不住。
旋风除尘先把绝大多数大颗粒拦下来,剩下的细颗粒再进后段处理,核心设备的寿命直接翻三到五倍,算下来一年能省几万甚至十几万的配件钱。
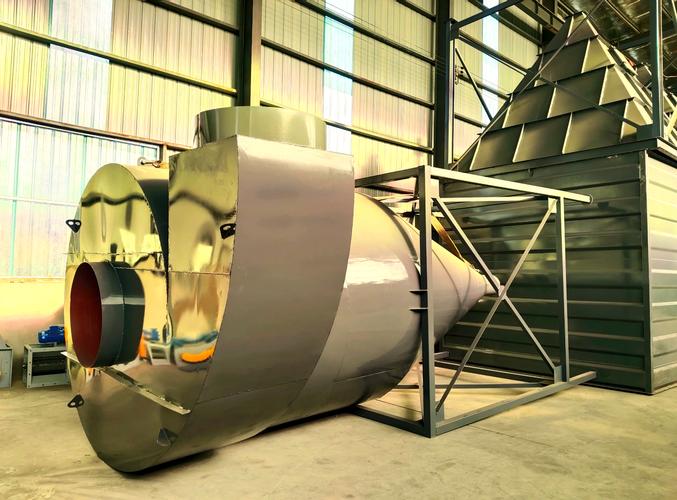 工业铸造生产线旋风除尘设备安装现场
说实话,就凭“没有运动部件、几乎不用维护”这一点,很多场景里它就无可替代。
问:旋风除尘能不能单独用,一定要搭配其他除尘设备吗?
答:得分情况说。如果你的产线只是厂区内部降尘,或者对排放要求不高的工序,比如矿山卸料口、工地临时砂石破碎,完全可以单独用,够使。要是需要达标排放进大气,那基本都要搭配其他除尘设备,毕竟旋风除尘对10μm以下的细粉尘捕集效率一般,单独用过不了环保检测。
问:市面上旋风除尘价格差那么多,从几千块到十几万,区别到底在哪?
答:核心就是两个,材质和结构设计。如果你处理的是带腐蚀性的粉尘,或者食品医药类的粉尘,就得用304甚至316不锈钢,价格自然比普通碳钢高两三倍。另外,进风角度、锥体缩径比、排灰口高度这些参数,很多小厂都是随便抄别人的图,根本没做过流体模拟,实际用起来,除尘效率能差20%以上,压损也高很多,跑一年的电费差都能赶上设备差价了,别光盯着买价砍。
选旋风除尘最容易踩的三个坑
💡 坑一:盲目选大直径筒体
很多人觉得,我处理风量大,就得买筒身粗的旋风。不对,筒身越粗,气体旋转的线速度越低,离心力不够,小一点的颗粒根本甩不出去,效率直接掉一截。宁愿多并联几个小直径旋风,也别贪大买一个粗筒,这个教训太多人吃过。
❗ 坑二:不重视排灰口漏风
漏风=白装。我见过好多厂子,旋风除尘装完效果差,查了半天,最后发现排灰口的卸灰阀密封坏了,或者灰斗法兰缝没封严,漏进去风直接把刚掉下去的粉尘又吹回内旋流,跟着气体就出去了,效率直接砍半。装完一定要做漏风检测,别嫌麻烦。
💡 坑三:入口风速瞎调
有人觉得风速越高,转得越快,除尘效果越好?错。风速超过18m/s,压损会飙升,电费涨得离谱,还会加速颗粒磨损筒壁,用不了两年就磨穿。风速低于10m/s,气体转不起来,大颗粒都甩不出去。一般合适的入口风速在12-16m/s,得根据你自己的粉尘比重调,别瞎改出厂参数。
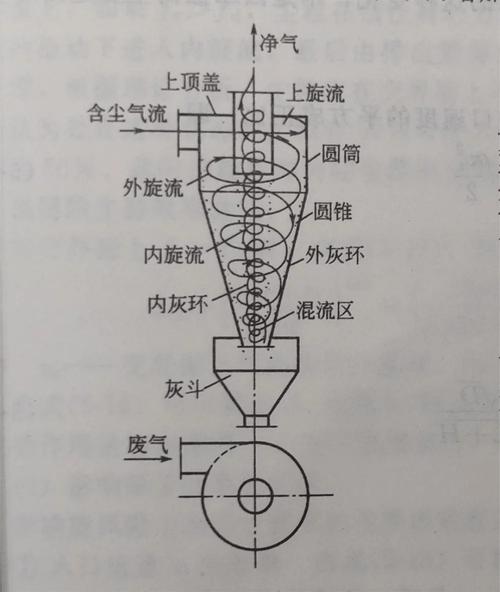 旋风除尘内部气流旋转流向示意图
老技术也有新改进
 老技术也有新改进
不过话说回来,别以为旋风除尘是老技术就没进步。这些年行业里改得还真不少。
比如现在流行的组合式并联旋风除尘,把十几个小直径旋风筒装在一个箱体里,既满足了大风量的处理需求,又能维持每个筒里合适的旋转风速,对5μm以上颗粒的捕集效率能做到90%以上,比单个大旋风高了快20个百分点。
还有针对高磨损粉尘的陶瓷衬里旋风除尘,筒内壁贴一层氧化铝耐磨陶瓷,对付石英砂、铁粉这种硬度高的粉尘,寿命从原来的两三年直接拉长到十年以上,不用频繁补焊换筒,省了很多停机维护的钱。
还有一些小厂子改造项目,场地不够,厂家直接把旋风除尘和静电除尘做成一体机,前置旋风甩大颗粒,后置静电捕细粉,一台设备顶两台用,省了不少安装空间,用着也顺手。
不管怎么改,旋风除尘的核心优势从来没变过:结构简单,便宜皮实,运行成本低。工业设备从来不是越新越高端就越好,适合自己工序的,才是最划算的。你说对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:旋风除尘:老技术为啥现在还能打?
文章链接:https://zystgy.cn/a/59334